
In collaborazione con

Una fresa da galleria non avanza soltanto scavando. Per spingersi in avanti, i martinetti idraulici della TBM si appoggiano all’ultimo anello di conci montato alle sue spalle: senza quell’anello, la macchina non ha contro cosa spingere. Il rivestimento non è quindi una lavorazione che segue lo scavo, ma una parte del ciclo di scavo. Ogni anello che manca è una macchina ferma.
È un vincolo che pesa su un mercato tutt’altro che marginale. L’Italia è il primo Paese in Europa e il secondo al mondo per lunghezza di gallerie, con oltre 2.100 chilometri tra rete stradale e ferroviaria, e i lavori di tunnelling valgono ogni anno tra 1 e 1,5 miliardi di euro per circa venti chilometri scavati.
Dietro ogni chilometro di galleria c’è una fabbrica che deve consegnare anelli completi al ritmo esatto dello scavo. SPI Prefabbricati, con sede a Cremona e stabilimenti a Castelletto Monferrato e Carrosio in provincia di Alessandria, produce conci per scavo meccanizzato dal 2018: da allora 27.774 pezzi, pari a 4.002 anelli e a 122.346 metri cubi di calcestruzzo, per opere come il Terzo Valico dei Giovi, lo Scolmatore del Bisagno a Genova e il collettore fognario di Torino.
Con questo approfondimento inauguriamo un percorso editoriale condiviso con l’azienda, che ci accompagnerà nei prossimi mesi dentro il suo mondo, per comprendere in che modo opera nel settore, a partire dall’aspetto meno raccontato: come una fabbrica di conci si organizza attorno a una macchina che non può aspettare.
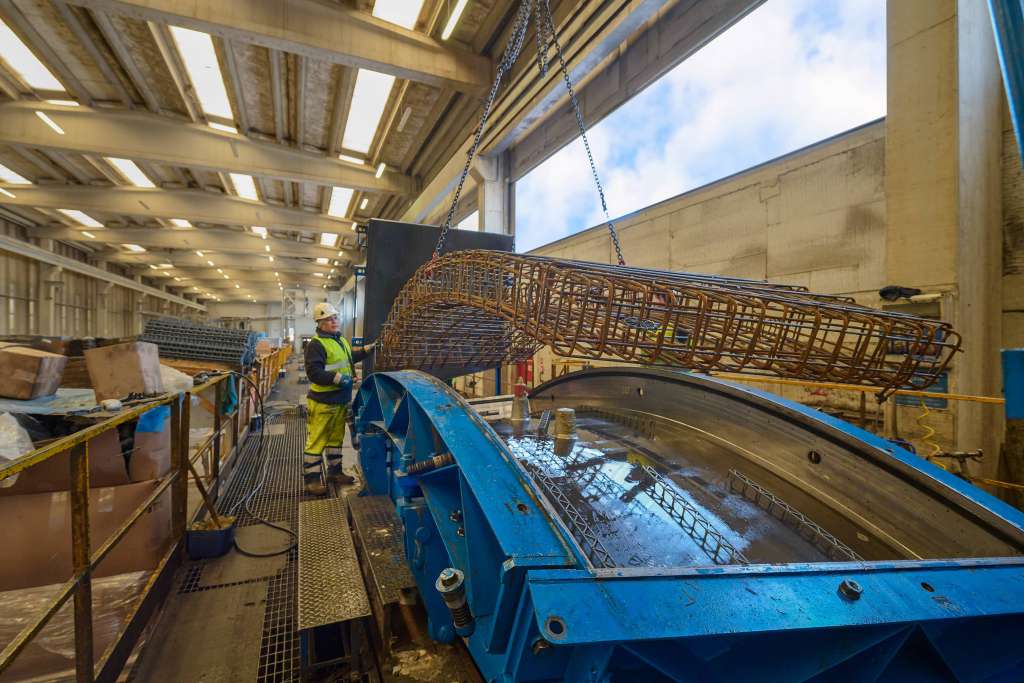
Il momento in cui l’azienda ha messo a fuoco il problema ha un nome: lo Scolmatore del Bisagno, l’opera idraulica che a Genova deve proteggere la città dalle piene del torrente. All’imbocco lo spazio era ridottissimo e la viabilità complessa: consegnare in ritardo bloccava lo scavo, consegnare in anticipo senza spazio dove appoggiare i conci paralizzava il cantiere.
“Lì abbiamo capito che la nostra forza non era produrre un concio conforme al progetto, ma garantire un flusso ininterrotto, calibrato ora per ora sui metri scavati dalla macchina.
Il valore non stava più solo nella qualità del manufatto, che è un prerequisito dato per scontato, ma nella gestione dell’intera catena, fino alla consegna sincronizzata con lo scavo”.
Da qui un’impostazione distante dalla prefabbricazione tradizionale, che lavora in stabilimenti fissi e spedisce a distanza: SPI Prefabbricati progetta, realizza o prende in affitto impianti dedicati vicino all’opera, con caroselli automatizzati per volumi elevati e ritmi continui oppure linee statiche per volumi medio-piccoli e spazi vincolati.
La produzione vicino allo scavo viene però spesso presentata come un vantaggio in sé, e non lo è.
Un concio dello Scolmatore genovese pesa circa 7,5 tonnellate e ne servono sette per chiudere un anello da 22,84 metri cubi: oltre un certo raggio, il trasporto di pezzi simili erode il margine. Ma sotto una certa soglia di volumi l’investimento per un sito nuovo non si ripaga.
L’azienda valuta ogni commessa incrociando costi fissi di allestimento e costi di trasporto, con soglie che dichiara apertamente. Sotto i 1.500-2.000 anelli, pari a circa 15.000-20.000 metri cubi di calcestruzzo, l’avvio di un sito nuovo incide troppo sul costo del pezzo; il pareggio arriva oltre i 3.000-3.500 anelli.
Pesano allo stesso modo la durata dello scavo e soprattutto la distanza: entro i 100-120 chilometri è più opportuno servire il cantiere da un hub già operativo, oltre i 150-200 il costo dei trasporti abbatte la convenienza della produzione centralizzata.
La posizione dei due stabilimenti alessandrini nasce da qui.
«Castelletto e Carrosio non sono in quei luoghi per caso.
Li abbiamo collocati lungo le direttrici chiave del Nord-Ovest, collegati con l’asse Torino-Milano e con Genova. Se una commessa rientra nel loro raggio di copertura la produzione va lì, e sfruttiamo infrastrutture già avviate. Se l’opera è fuori da quelle direttrici, il raggio di trasporto diventa insostenibile e replichiamo il format altrove – Matteo Bergogni – Project Manager».
La decisione coinvolge quattro figure — direzione generale, tecnica, logistica e project manager — e arriva in dieci-quindici giorni lavorativi: una velocità che consente di affiancare il general contractor già in sede di offerta con una soluzione logistica quantificata.
Il modello si legge meglio dove è stato applicato in direzioni opposte.
Per il collettore fognario di Torino e per lo Scolmatore genovese — volumi massivi, durata pluriennale, spazi critici all’imbocco — SPI ha strutturato hub operativi nel raggio d’azione dei cantieri. Per una commessa nell’area di Palermo relativa al progetto dell’Anello Ferroviario, la valutazione ha portato alla decisione opposta: la produzione resta a Castelletto Monferrato, dove l’avvio della nuova fornitura porterà la capacità dello stabilimento da quattordici a diciassette anelli al giorno su doppio turno.
“Il volume non raggiungeva la soglia di pareggio e i tempi di scavo non giustificavano iter autorizzativo, avviamento e smobilitazione.
Dividere i costi fissi su pochi anelli avrebbe portato il prezzo del singolo pezzo a livelli non competitivi. La bilancia non pende mai per impostazione ideologica, ma per un calcolo tra ammortamento e continuità operativa della macchina”.
Allestire uno stabilimento destinato a una singola opera ribalta la logica industriale classica, che ammortizza gli impianti su decenni e decine di commesse. Qui l’investimento deve rientrare nei volumi di un solo cantiere, e il calendario non lo detta l’azienda.
«L’allestimento deve partire con almeno sei mesi di anticipo rispetto alla data prevista per l’avvio dello scavo. E il sito deve andare a regime e cominciare a produrre quattro-sei settimane prima che la TBM inizi a scavare, perché serve accumulare a terra una scorta di sicurezza di cento-duecento anelli prima che la macchina cominci a consumarli a ritmo continuo – Matteo Bergogni, Project Manager.
Il percorso, quando non si parte da un sito già attrezzato, si articola in cinque fasi per un range di 4-7 mesi complessivi dal via libera al primo concio validato. Le autorizzazioni ne assorbono da due a quattro e restano la variabile più incerta: valutazione di impatto ambientale, autorizzazione per le emissioni delle centrali di betonaggio, allacciamenti elettrici ad alta potenza. Seguono preparazione dell’area, montaggio delle linee, qualifica del mix design con gli aggregati locali e getto dell’anello zero, montato a terra per verificare accoppiamenti e guarnizioni prima del via libera della direzione lavori. Due scelte, qui, vanno contro l’intuito. La prima riguarda le aree. La seconda smentisce l’immagine della fabbrica mobile. L’unico bene che viaggia tra i siti è la flotta di muletti di grande portata.
«Non cerchiamo terreni vergini da edificare.
Puntiamo su capannoni e complessi industriali già classificati come aree produttive. Partire da un terreno non infrastrutturato significa richiedere varianti urbanistiche e opere di urbanizzazione per dodici-diciotto mesi; riconvertire un sito industriale permette spesso volture o modifiche non sostanziali alle autorizzazioni esistenti, e l’attesa scende a poche settimane. Il vantaggio vale anche nei bandi: consumo di suolo pari a zero, con riattivazione di aree dismesse – Matteo Bergogni, Project Manager
“Smontare e rimontare casseforme, carriponte o linee di maturazione significa rischiare deformazioni e disallineamenti.
Su conci con tolleranze millimetriche anche uno scostamento minimo comprometterebbe la tenuta dell’anello. Ogni impianto parte da una condizione di taratura ideale.
L’allestimento più impegnativo è stato quello per il collettore fognario di Torino: un microtunnel richiede diametri di scavo molto inferiori a quelli ferroviari, quindi casseforme insolitamente compatte.
Con casseri di dimensioni minime si riducono gli spazi per inserire l’armatura, vibrare il calcestruzzo e disarmare. I layout pensati per conci di grande taglia non reggevano il ritmo su tanti pezzi piccoli: abbiamo riprogettato da capo l’area di getto, e invece di trasferire i conci in camere esterne abbiamo portato il vapore dentro ogni singola cassaforma. Ogni postazione è diventata così un’unità autonoma di getto e maturazione“.
C’è un numero che spiega il modello meglio di molte descrizioni: su circa cento professionisti impegnati nell’operatività, i dipendenti diretti sono circa venti tra manager, impiegati e tecnici di stabilimento. Gli altri ottanta circa sono maestranze di squadre specializzate in subappalto.
«Quando apriamo un sito fuori sede si trasferiscono due o tre persone: direttore di stabilimento, responsabile qualità e, se serve, un tecnico senior. Restano dal primo all’ultimo giorno di produzione. Sono loro la testa dell’impianto: garantiscono che le procedure non cambino, tengono l’interfaccia quotidiana con la direzione lavori e riprogrammano turni e spedizioni quando la macchina cambia ritmo” – Marco Bergogni – CEO.
Sul resto della squadra la distinzione è netta. Le maestranze arrivano già formate dalle imprese di appartenenza, e SPI interviene sulla sicurezza all’interno dello stabilimento; per le nuove figure tecniche, invece, è previsto un percorso di formazione con affiancamento a un tecnico già in azienda da anni.
Per chi parte la contropartita è di responsabilità: quel gruppo guida il sito con un’autonomia difficile da ottenere in uno stabilimento già strutturato.
Il dettaglio che racconta meglio il clima interno riguarda però chi si sposta di più, e non sono i tecnici. «Non chiediamo a nessuno sacrifici che la proprietà o la prima linea non facciano per prima», spiega Marco Bergogni – CEO. «Il gruppo che ruota più spesso tra impianti e cantieri è quello della direzione, insieme alla responsabile QHSE e al manutentore. Il vertice è il primo a essere presente dove si produce».
Un concio prodotto con precisione millimetrica non ha valore operativo se arriva all’imbocco in un momento diverso da quello in cui la macchina deve montarlo.
«Il concio e il suo trasporto sono un unico pacchetto prestazionale», sintetizza Matteo Bergogni.
La talpa funziona come una catena di montaggio continua: se si spezza per mancanza di anelli, la produzione si azzera.
La programmazione lavora su tre livelli: prima dello scavo si definiscono percorsi, limiti di carico, vettori e protocolli di ancoraggio; poi il piano si adatta alle stime di avanzamento del general contractor; ogni giorno la lista degli anelli da caricare viene confermata sul ritmo effettivo delle ultime ore.
Contrariamente a quanto si potrebbe pensare, il problema più frequente non è il ritardo.
Capita spesso che sia il cantiere a chiederci di rallentare o fermare le spedizioni, perché i loro spazi all’imbocco sono saturi», ammette Matteo Bergogni.
«Con un preavviso di mezza giornata, al massimo ventiquattro ore, riorganizziamo i turni di getto riducendo l’output. Quando invece lo scavo accelera non stravolgiamo i cicli tecnici, perché i tempi minimi di maturazione vanno rispettati: raddoppiamo la frequenza delle navette attingendo agli anelli già collaudati in piazzale».
Gli errori che qui si pagano cari sono pochi e noti: la rottura dello stock all’imbocco, con fermo macchina e penali a carico del fornitore; la spedizione di conci non ancora maturati; i danneggiamenti in trasporto; la sequenza di carico sbagliata rispetto al montaggio dell’erettore.
I primi due, riferiscono in azienda, non si sono mai verificati. Il terzo sì: per la commessa genovese due anelli sono stati restituiti allo stabilimento per sbeccature negli angoli.
«Non è stato un errore di produzione, ma un effetto della movimentazione e del trasporto», precisa Ernesto Ventura. «Siamo intervenuti seguendo le istruzioni operative del piano della qualità: riparazione e riconsegna. È il tipo di episodio che nel tunneling si mette in conto, e che si misura dalla rapidità con cui viene chiuso. L’effetto della prossimità è misurato.
Numeri con un peso contrattuale
Da Carrosio a Genova corrono 93,2 chilometri contro i 366 che separano Genova da Cremona: 79 chilogrammi di anidride carbonica per viaggio anziché 311, con una riduzione del 74,5 per cento.
Da Castelletto a Torino intercorrono 181,8 chilometri contro 426, con emissioni che scendono da 362 a 154 chilogrammi, e una contrazione dei costi di trasporto stimata tra il 60 e il 70 per cento.
I capitolati delle grandi opere attribuiscono punteggi alla riduzione dei chilometri su gomma.
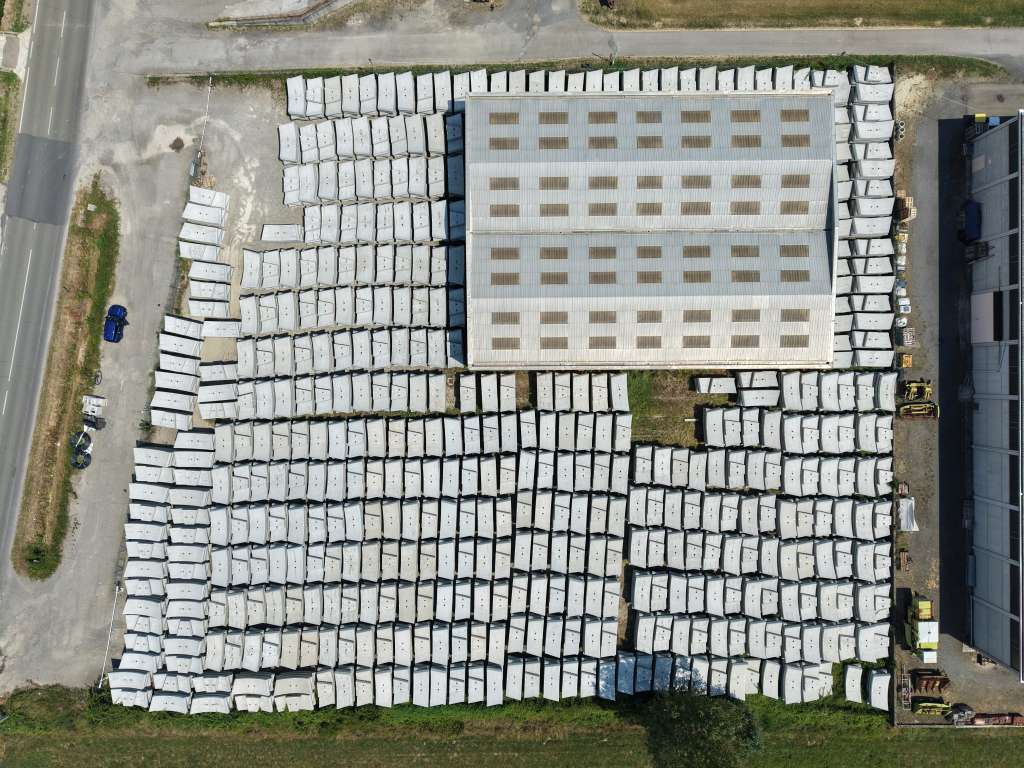
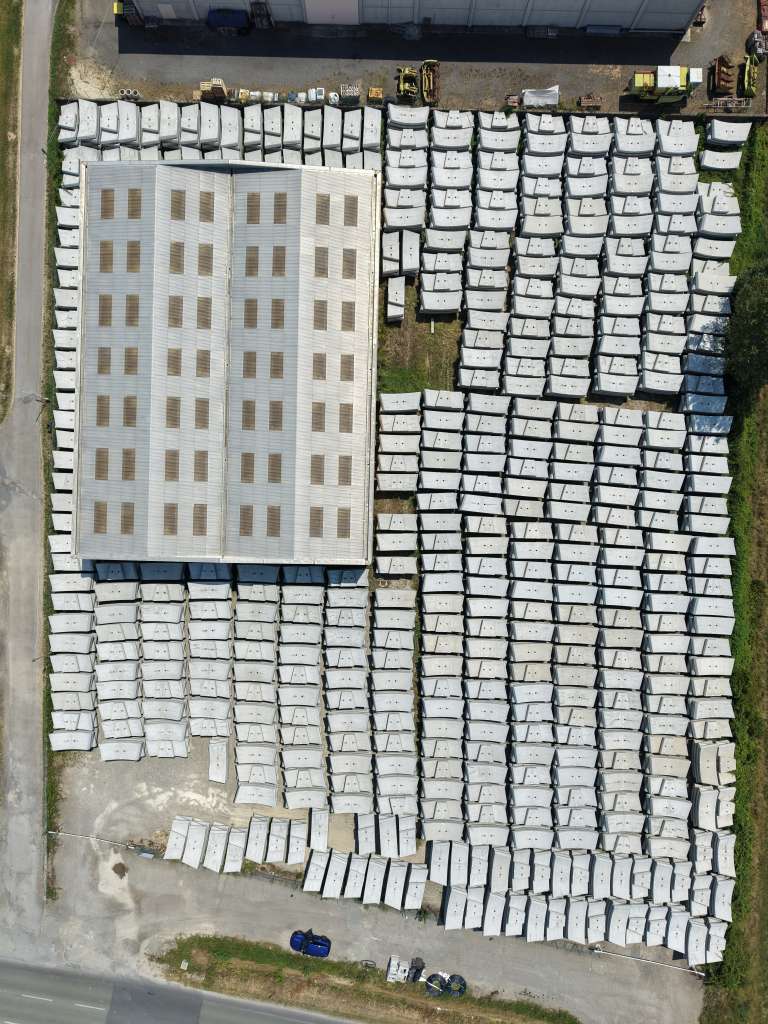
Nella manifattura lo stoccaggio è un costo da comprimere. Qui vale il contrario, e il caso genovese lo mostra: SPI gestisce nove aree a fronte delle tre previste dal contratto, per una capacità che supera i 3.000 anelli in giacenza contemporanea.
Il motivo è il disaccoppiamento tra fabbrica e galleria.
«Quando lo scavo rallenta, e in galleria è lo scenario più frequente, continuiamo a produrre convogliando i pezzi nei piazzali anziché fermare le linee. Al riavvio la riserva è già maturata e collaudata. Senza quel margine ogni oscillazione del cantiere si scaricherebbe sulla fabbrica, con stop improvvisi, costi fissi a vuoto e turni annullati per le squadre – Marco Bergogni – CEO.
È anche un costo, tra locazioni e mezzi di sollevamento dedicati, ma riconosciuto dal committente e remunerato in contratto: in sede di offerta i general contractor analizzano superficie dei piazzali, distanza dai punti di scavo e capacità di giacenza.
A tenere insieme migliaia di pezzi su più siti è la tracciabilità: ogni concio porta impresso un QR code che ne registra lotto di calcestruzzo, ora di getto, cassero, matricola dell’armatura, esiti dei collaudi e spostamenti. Prima della partenza la scansione verifica maturazione e sequenza di carico. Quanto alla giacenza prolungata, SPI smentisce un timore diffuso: non esistono scadenze oltre le quali il concio perda proprietà meccaniche, perché il calcestruzzo continua a sviluppare resistenza nel tempo.
Tutto questo apparato esiste per una ragione, e non è il ritardo di consegna. Il rischio maggiore, in una fabbrica di conci, è il difetto invisibile. Sbeccature, nidi di ghiaia e imperfezioni superficiali si individuano alla sformatura.
“Il vero problema è un altro. Sono le microfessurazioni interne non affioranti e gli scostamenti di pochi decimi di millimetro sulla planarità delle facce di giunto: a occhio nudo non si notano.
Quando l’anello è nel cavo i martinetti spingono con centinaia di tonnellate: se la superficie di appoggio non è perfettamente piana, o se all’interno c’è una lesione da ritiro termico, il carico si concentra in un punto invece di distribuirsi e il concio si rompe sotto spinta”.
Lo stesso vale per la tenuta idraulica: un’imperfezione millimetrica nella sede della guarnizione genera infiltrazioni che emergono solo a montaggio avvenuto, quando intervenire è molto più oneroso.
È qui che le certificazioni smettono di essere un elenco.
Il controllo della produzione in fabbrica si traduce in prelievi quotidiani di provini alla bocca della betoniera, schiacciati a dodici-ventiquattro ore per autorizzare la sformatura e a ventotto giorni per certificare la resistenza di progetto; nel tracciamento termico di ogni ciclo di maturazione, calibrato perché lo shock termico non generi tensioni interne; nei controlli dimensionali su spessori, planarità e diagonali. Le prove rapide restano in laboratorio interno, qualifica delle miscele e test di durabilità vanno all’esterno.
Un modello di questo tipo ha dei confini, e l’azienda li conosce con precisione.
Il primo è la specializzazione, che lega il lavoro al ritmo dei grandi cantieri pubblici. Il secondo è il numero di commesse gestibili in parallelo, oggi fissato a due o tre.
«Non è un limite tecnologico.
È una scelta di rigore finanziario e di qualità operativa. Ogni commessa richiede capitali importanti prima ancora di iniziare le consegne, tra casseforme, allestimento dei piazzali e materie prime. Superare quella soglia significherebbe un’esposizione che oggi non riteniamo prudente.
Pesano anche la disponibilità di aree e la reperibilità di competenze: tecnici di laboratorio, responsabili di produzione e manutentori meccatronici restano difficili da trovare, in un settore dove la specializzazione si costruisce sul campo.
Sono vincoli affrontati con due mosse già avviate.
La diversificazione, anzitutto, con le barriere New Jersey e i blocchi modulari SPIBlock: prodotti che sfruttano la stessa capacità di betonaggio ma seguono cicli di mercato diversi, garantendo un flusso più regolare tra una grande opera e l’altra.
Poi l’investimento su una nuova area per la prefabbricazione destinata all’edilizia industriale e civile, con impianti separati da quelli dei conci: la prima acquisizione non è andata a buon fine per dinamiche esterne, ma l’obiettivo resta nel piano di sviluppo.
C’è infine un’abitudine poco nota che riassume il metodo. Prima ancora di presentare l’offerta, il team tecnico e manageriale si reca sul territorio attorno al futuro imbocco: mappa capannoni e aree utilizzabili, verifica viabilità e accessibilità dei mezzi pesanti, misura i tempi di percorrenza, quantifica i costi di allestimento.
«Quando l’offerta arriva sul tavolo del general contractor, la logistica non è una stima. L’abbiamo già percorsa – Matteo Bergogni – Project Manager».

Non saremo invasivi, ti proporremo solo il meglio.
